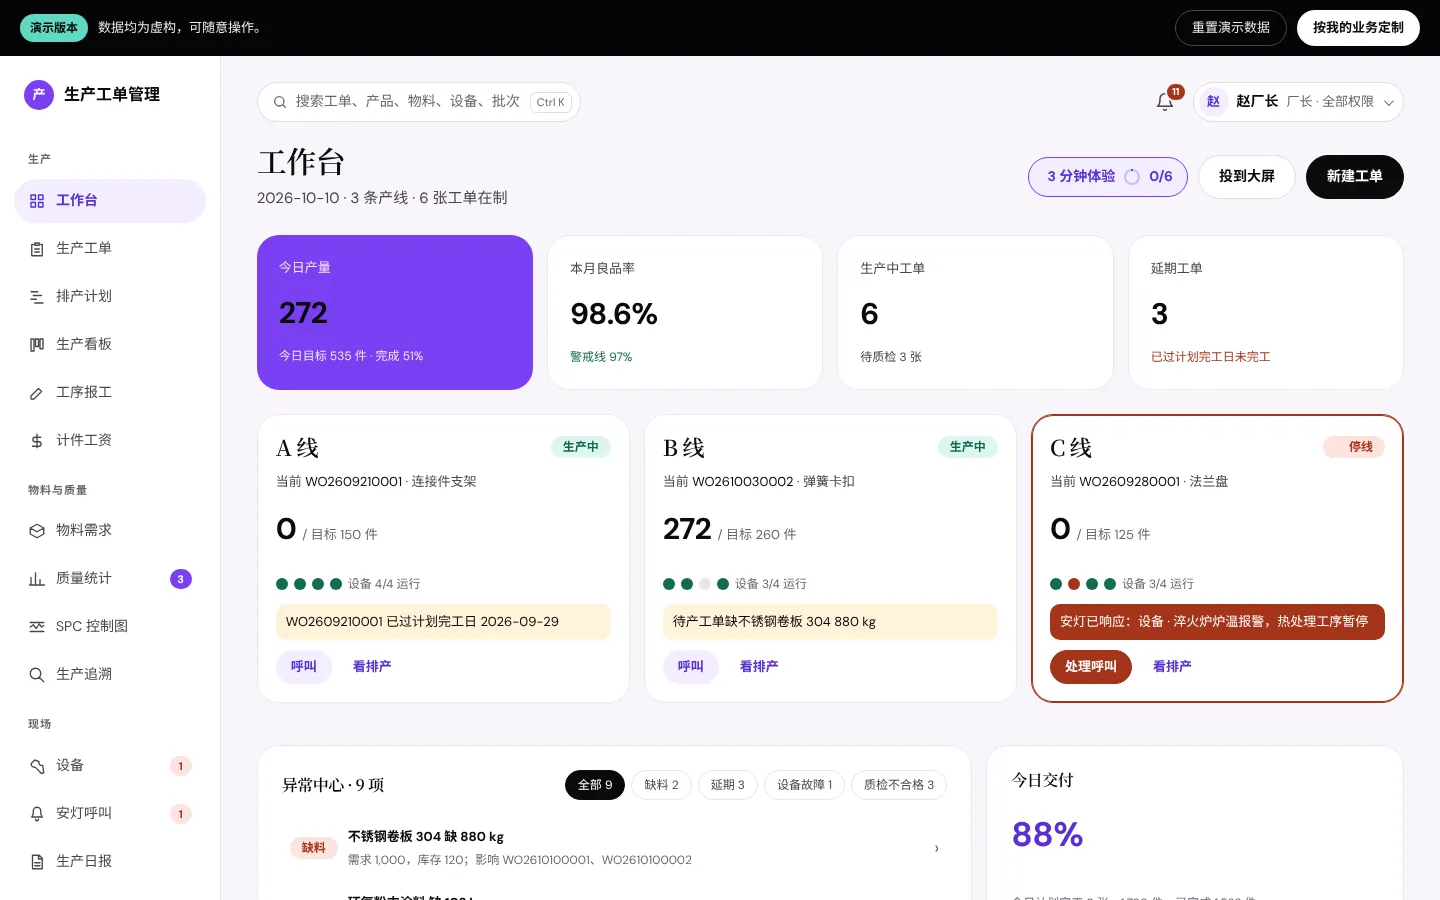
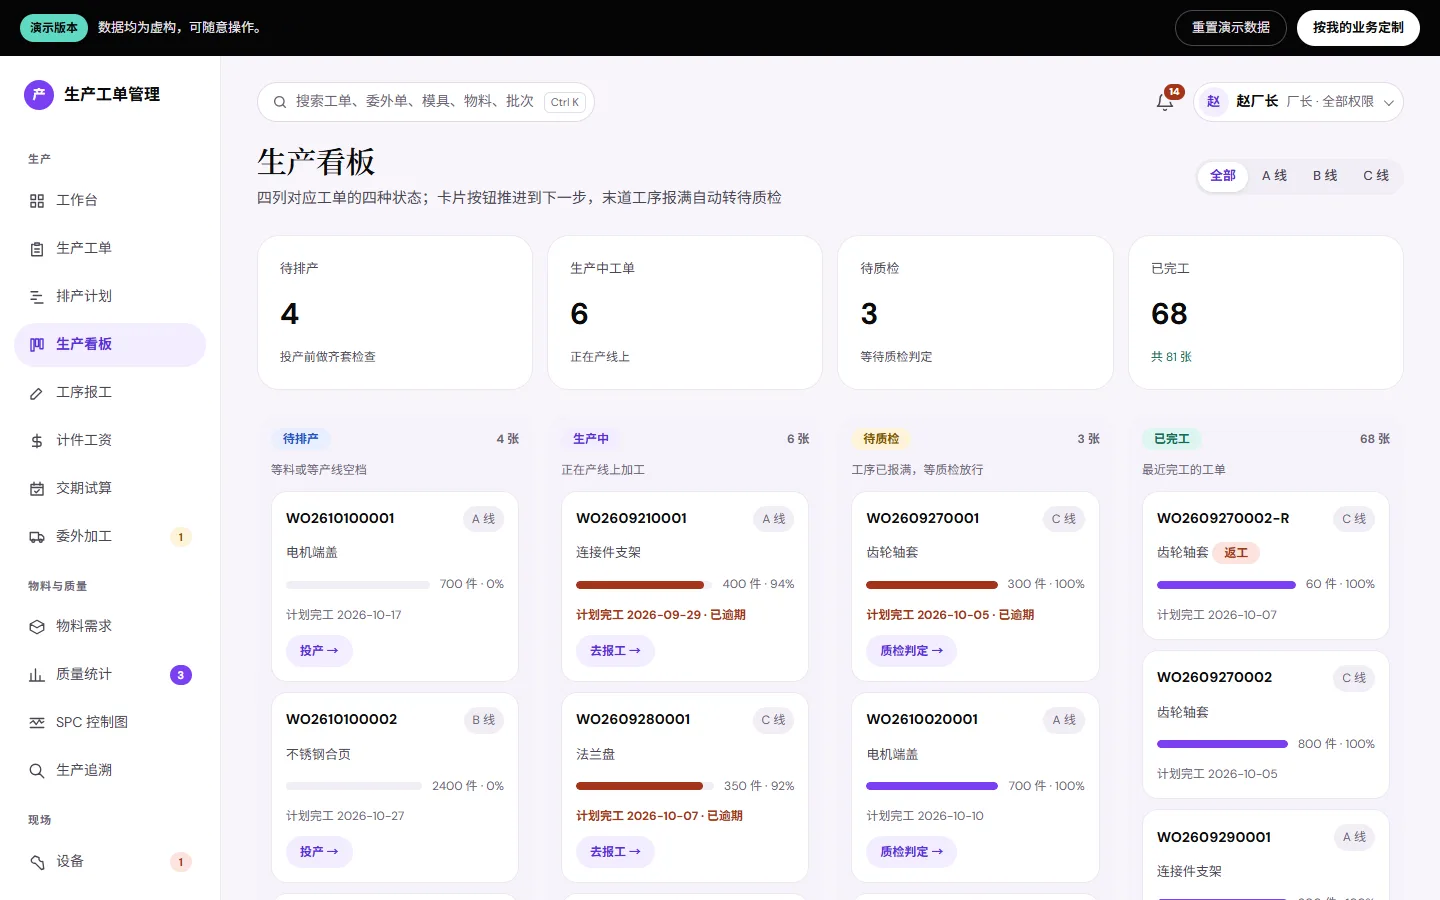
订单做到哪一步,要跑去车间问
客户催货,老板打电话问车间主任,主任再去现场看,一来一回半天过去了。
用这套系统 工人按工序扫码报工,每张工单每道工序完成多少、哪道卡住了,看板上实时可见。
客户催货,老板打电话问车间主任,主任再去现场看,一来一回半天过去了。
用这套系统 工人按工序扫码报工,每张工单每道工序完成多少、哪道卡住了,看板上实时可见。
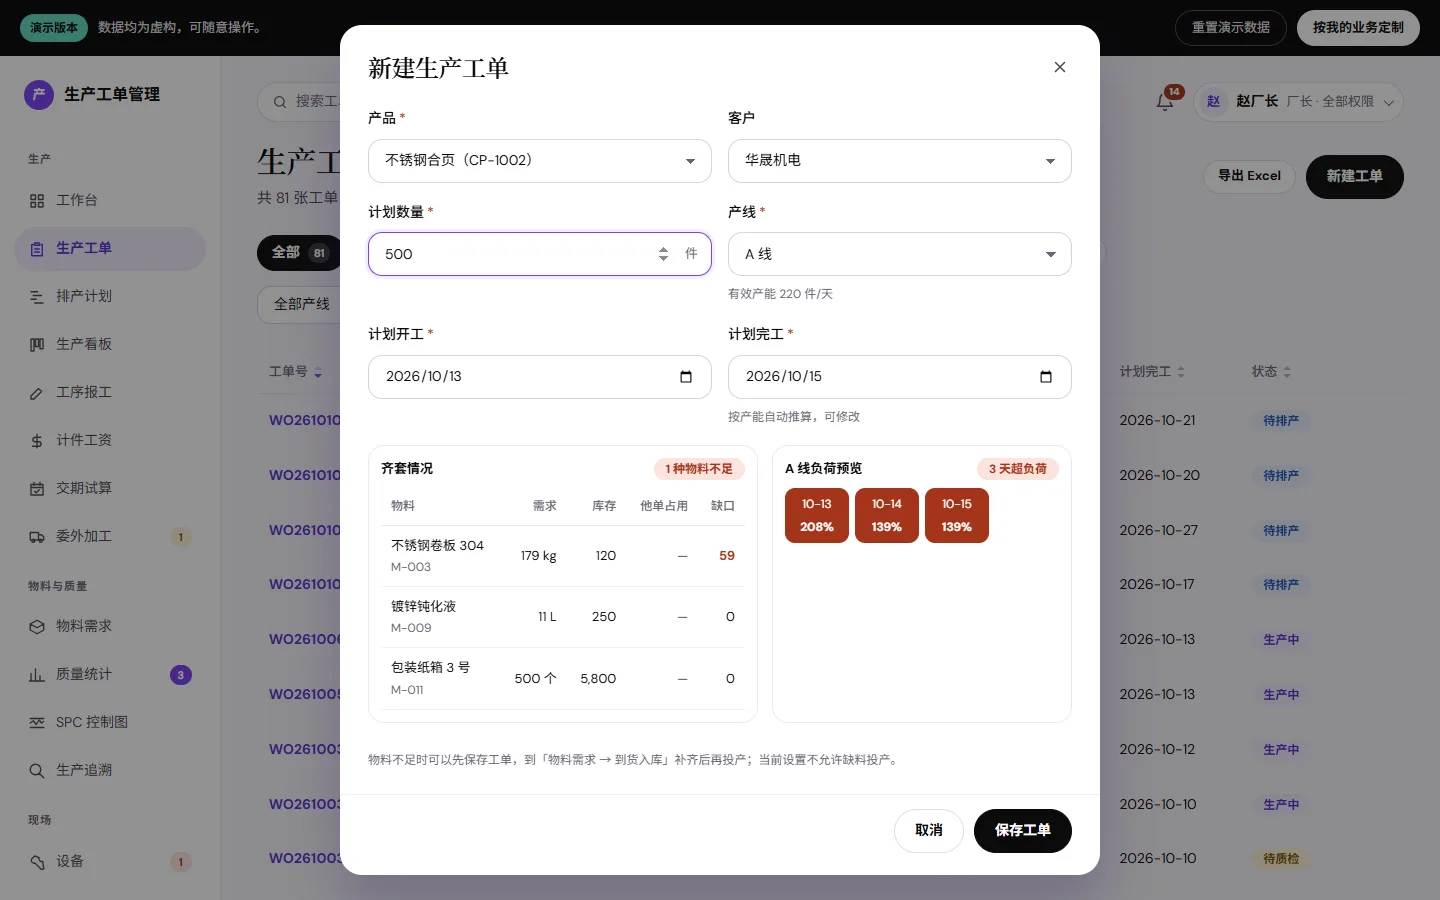
订单排进去了,领料时才发现缺料,整条线停下来等采购。
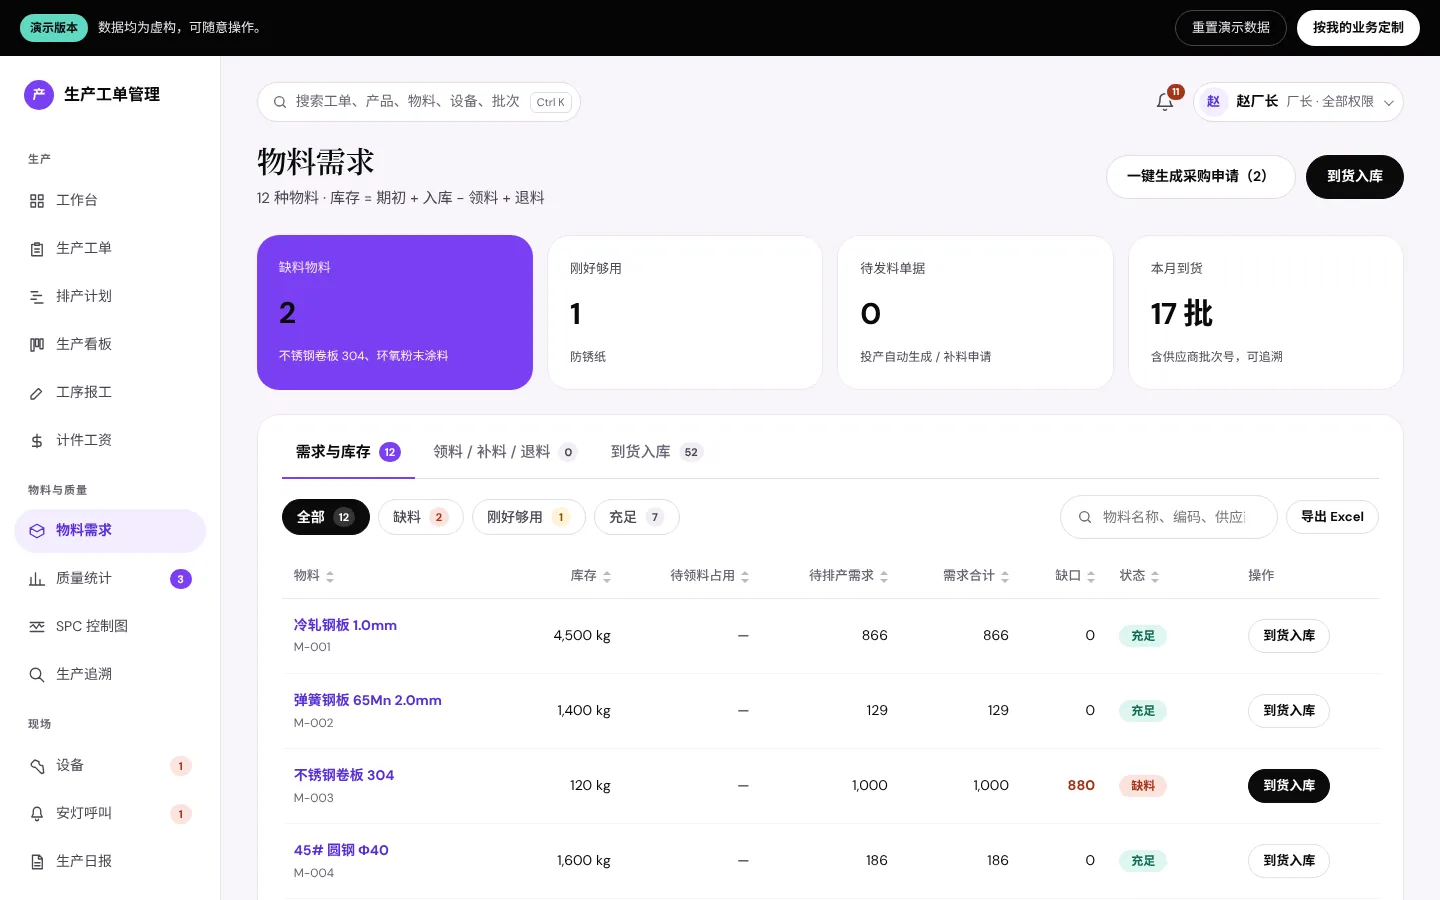
用这套系统 新建工单时就按 BOM 算出缺料,开工自动生成领料单,库存实时扣减。
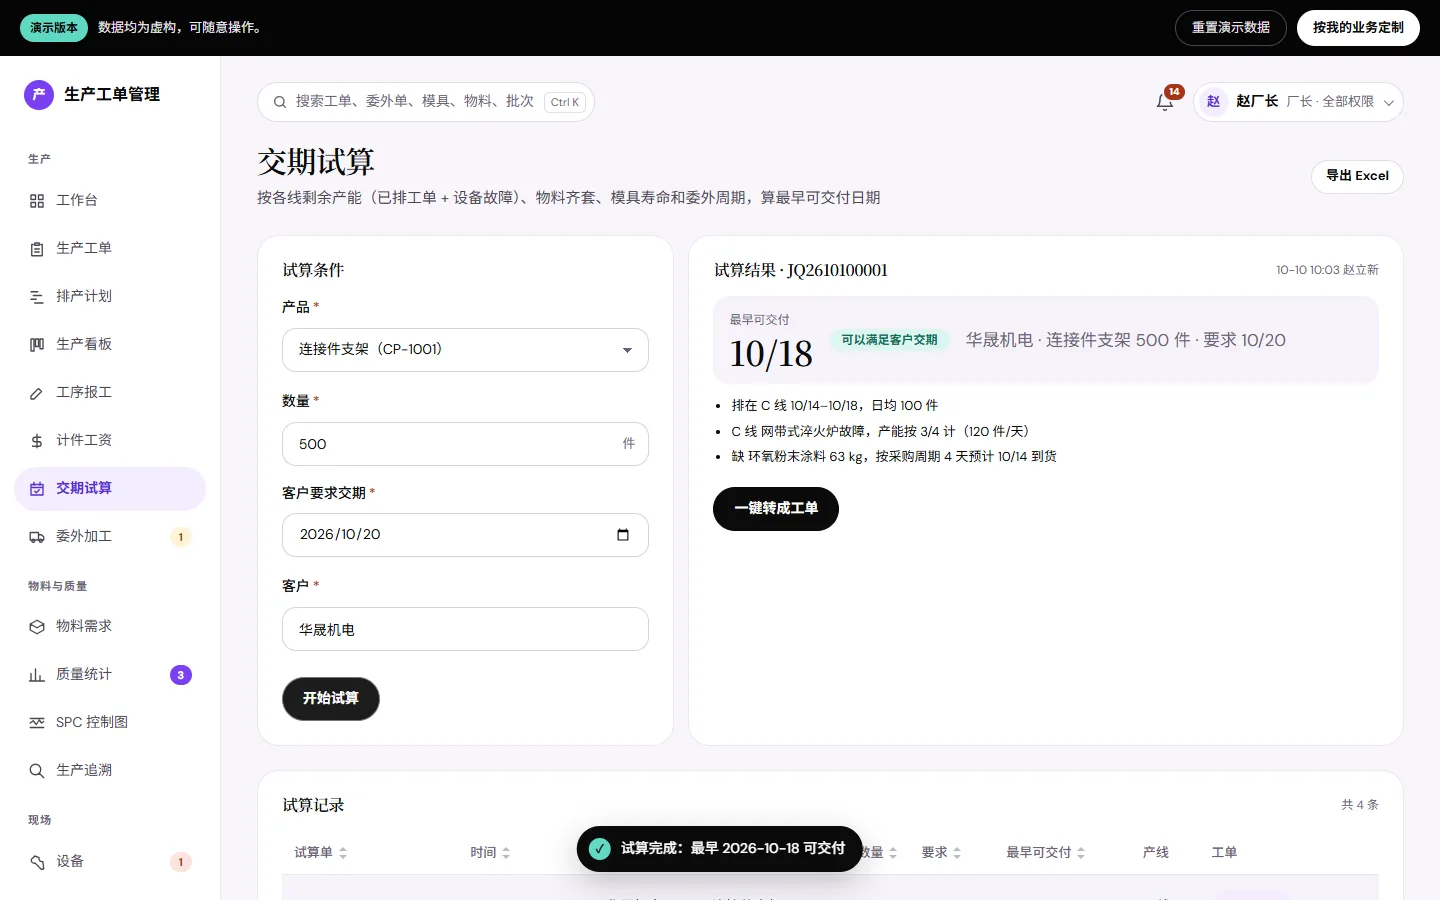
业务员为了拿单先答应交期,排产时才发现产线早就排满了。
用这套系统 按产线产能和已排工单试算交期,报价前就知道最早哪天能交。
三条产线实时卡片、异常中心(缺料、延期、设备故障、质检不合格),一键投到车间大屏。
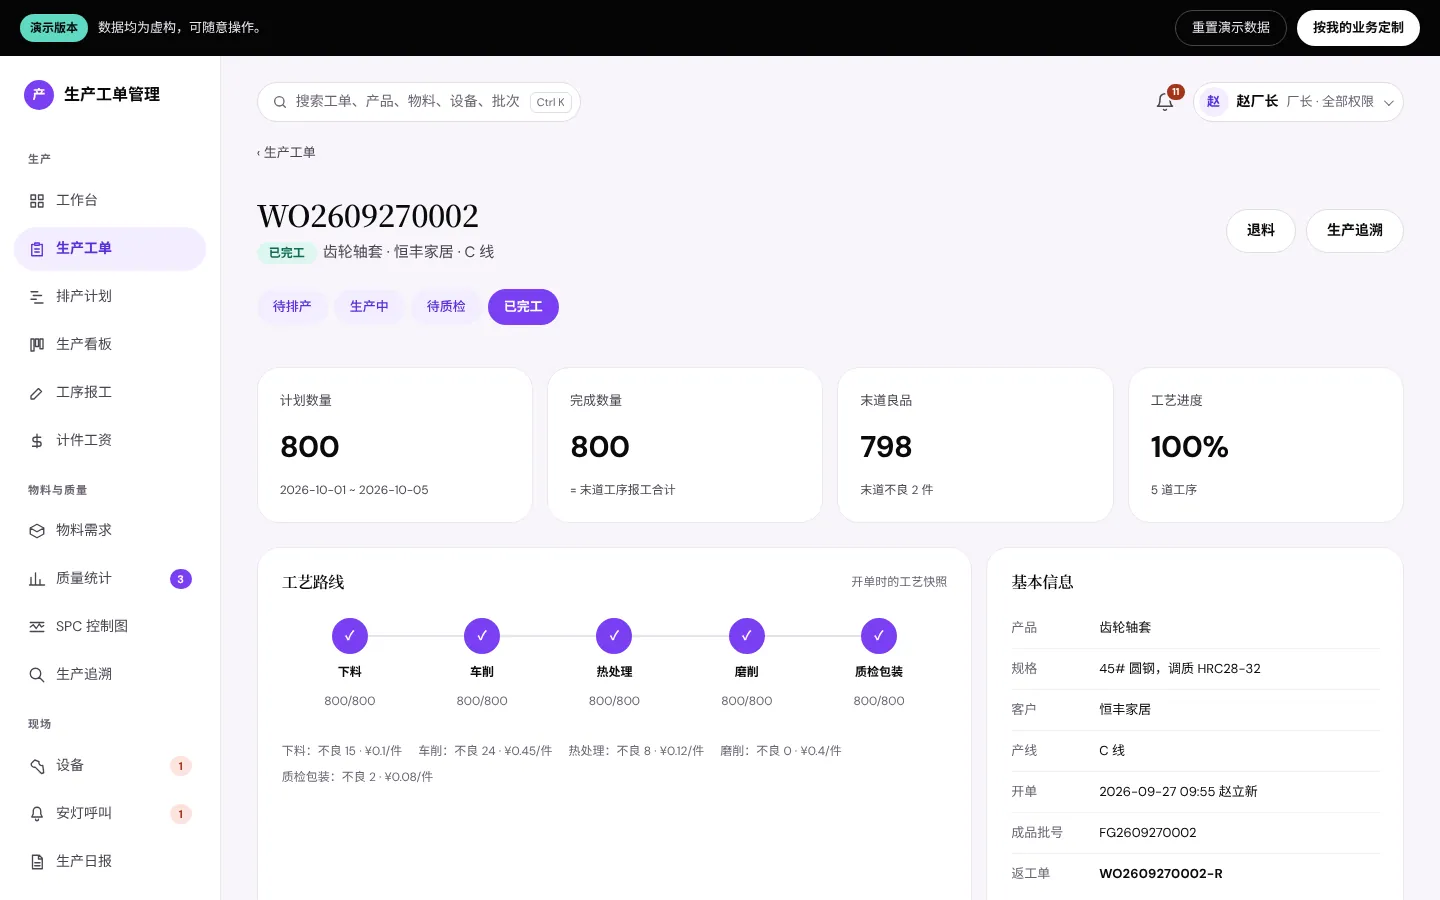
新建、编辑、拆分、暂停、作废;详情含工艺进度、领料、质检、报工记录与操作日志。
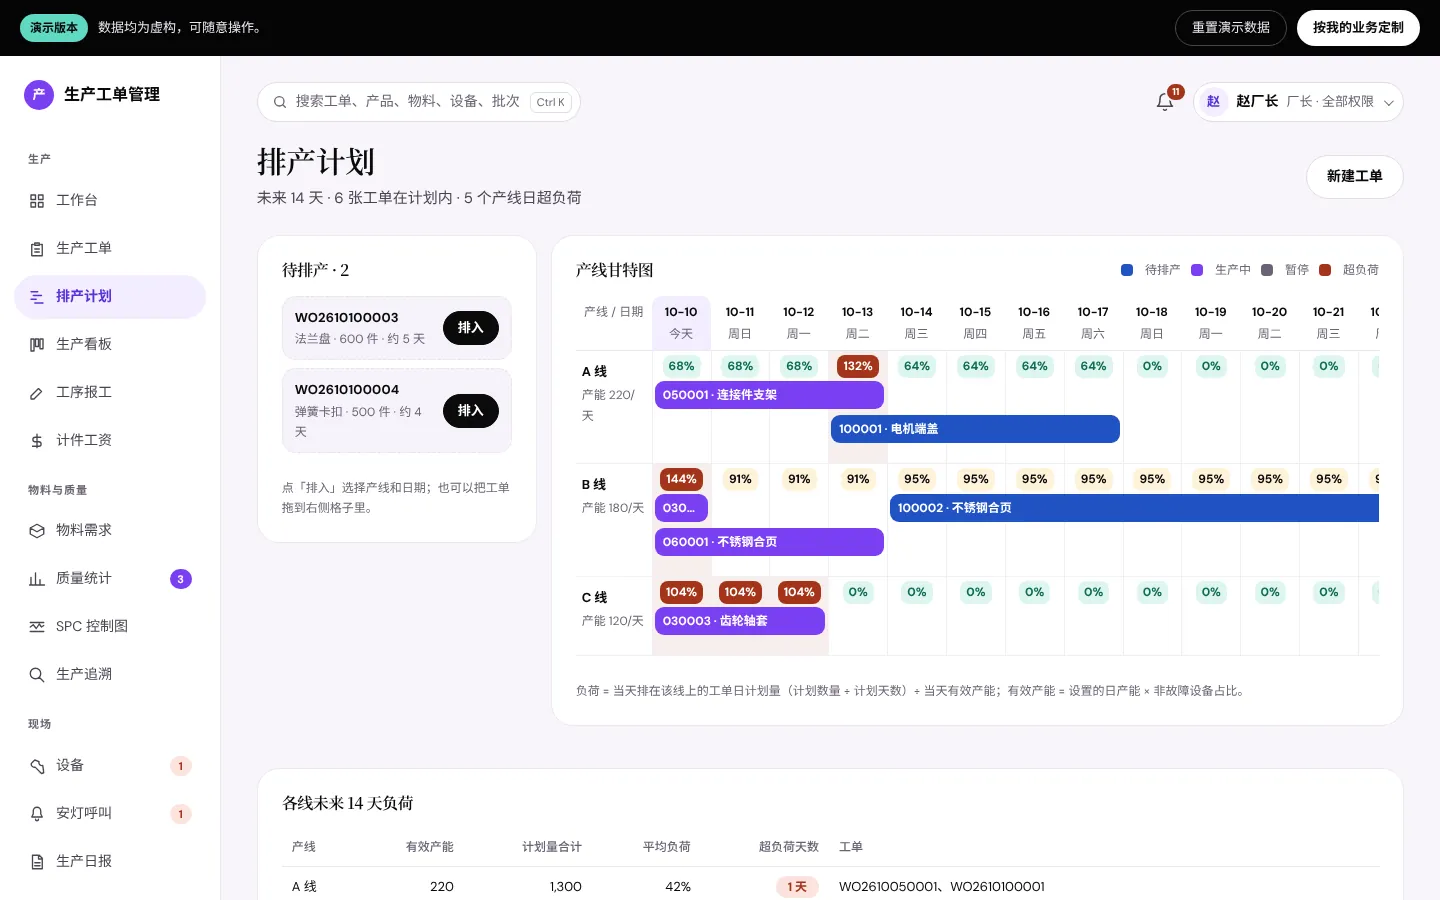
3 条产线 × 14 天甘特图,待排产工单一键排入,点条形块改产线和日期。
输入产品、数量和客户要求日期,按各线剩余产能(含已排工单和设备故障)与物料齐套算出最早可交付日期,列明制约因素,一键转工单。
手工 / 扫码报工、当天撤销;按操作工统计本月产量、不良与计件工资,可导出。
工序设为委外后生成发料单,外协厂收货、回货、回货检验;不合格数退回外协厂,外协厂列表按家统计准时率与合格率。
操作工 × 工序技能等级表,矩阵上直接修改;报工只能选熟练及以上,选学徒须同时选带教人;每道工序统计熟练及以上人数,仅 1 人时标红提示单点风险。
6 套模具的设计寿命与已用冲次,报工按产量自动累加;90% 预警,满寿命不能投产,修模后冲次清零并留记录。
缺口清单、到货入库(记录供应商批次)、领料 / 补料 / 退料、一键生成可打印的采购申请。
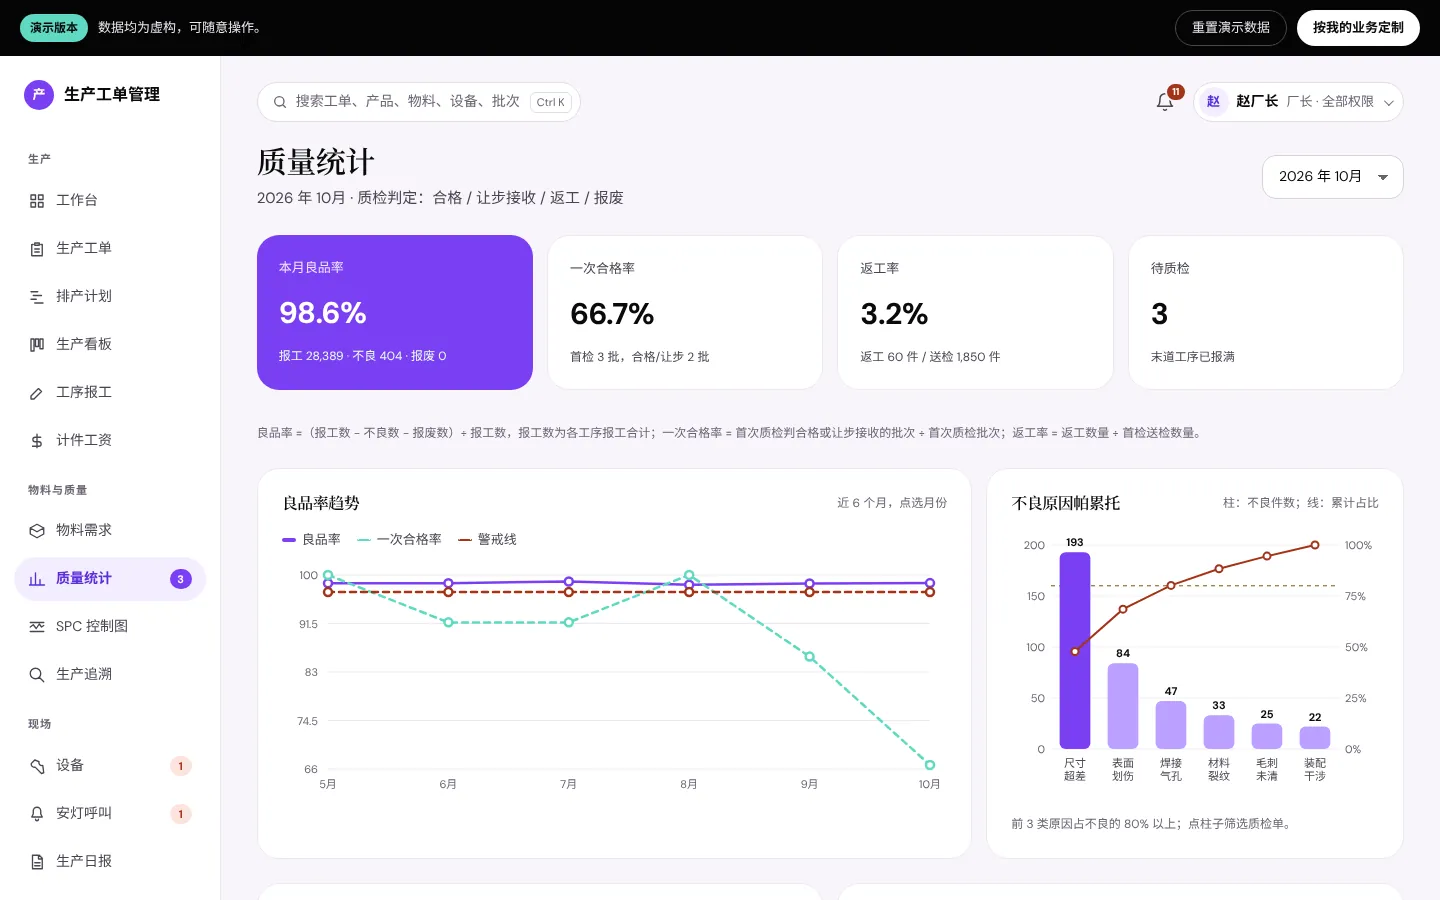
良品率、一次合格率、返工率、不良原因帕累托;关键尺寸均值控制图,超限点标红。
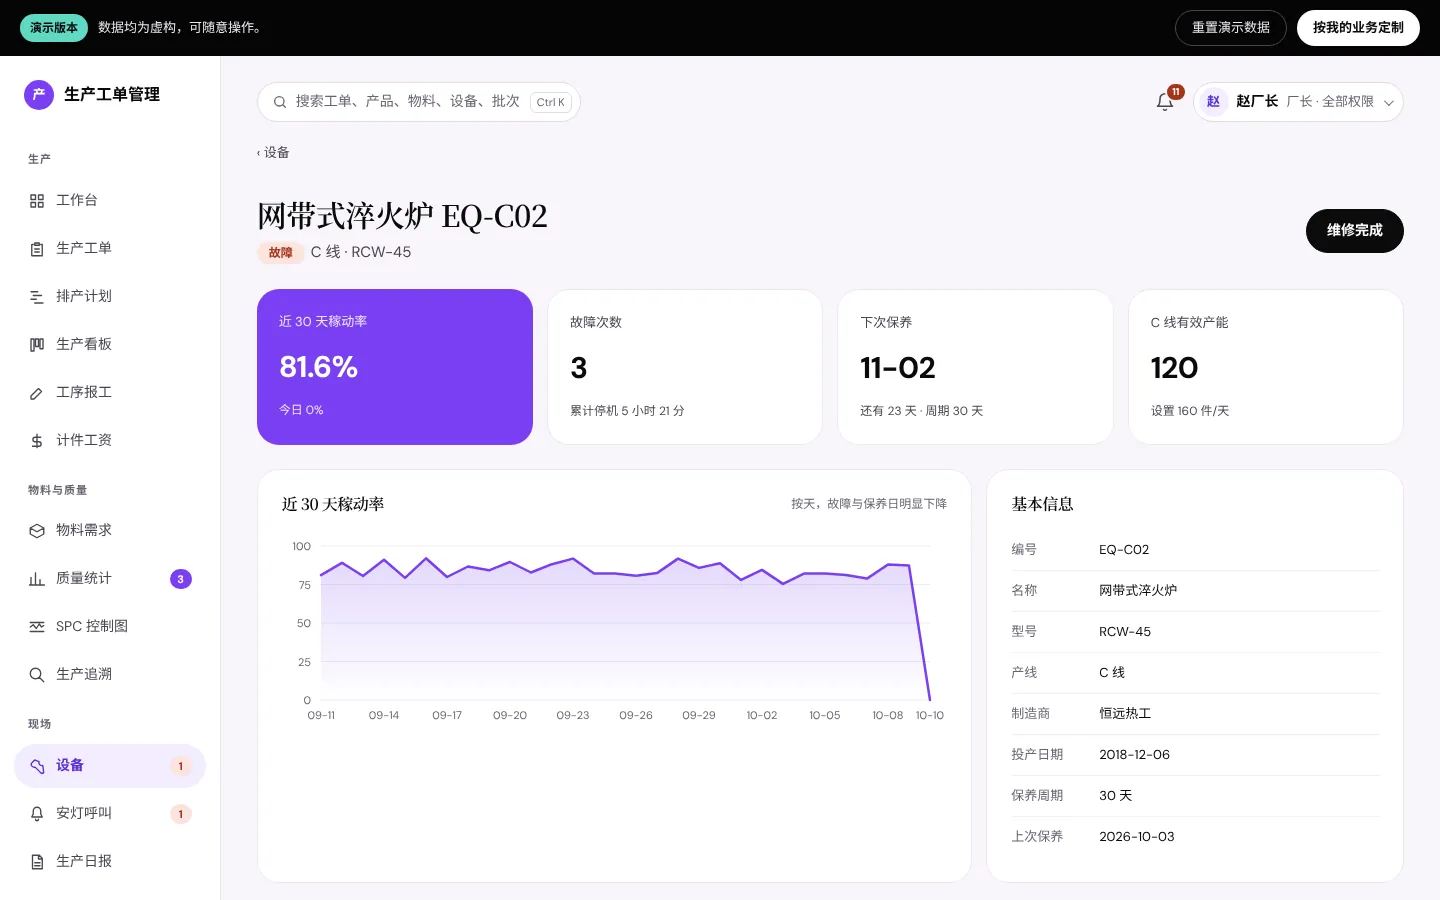
12 台设备的稼动率、报修维修、保养计划;故障时产线产能按比例下降;安灯呼叫、响应、解决全程计时。
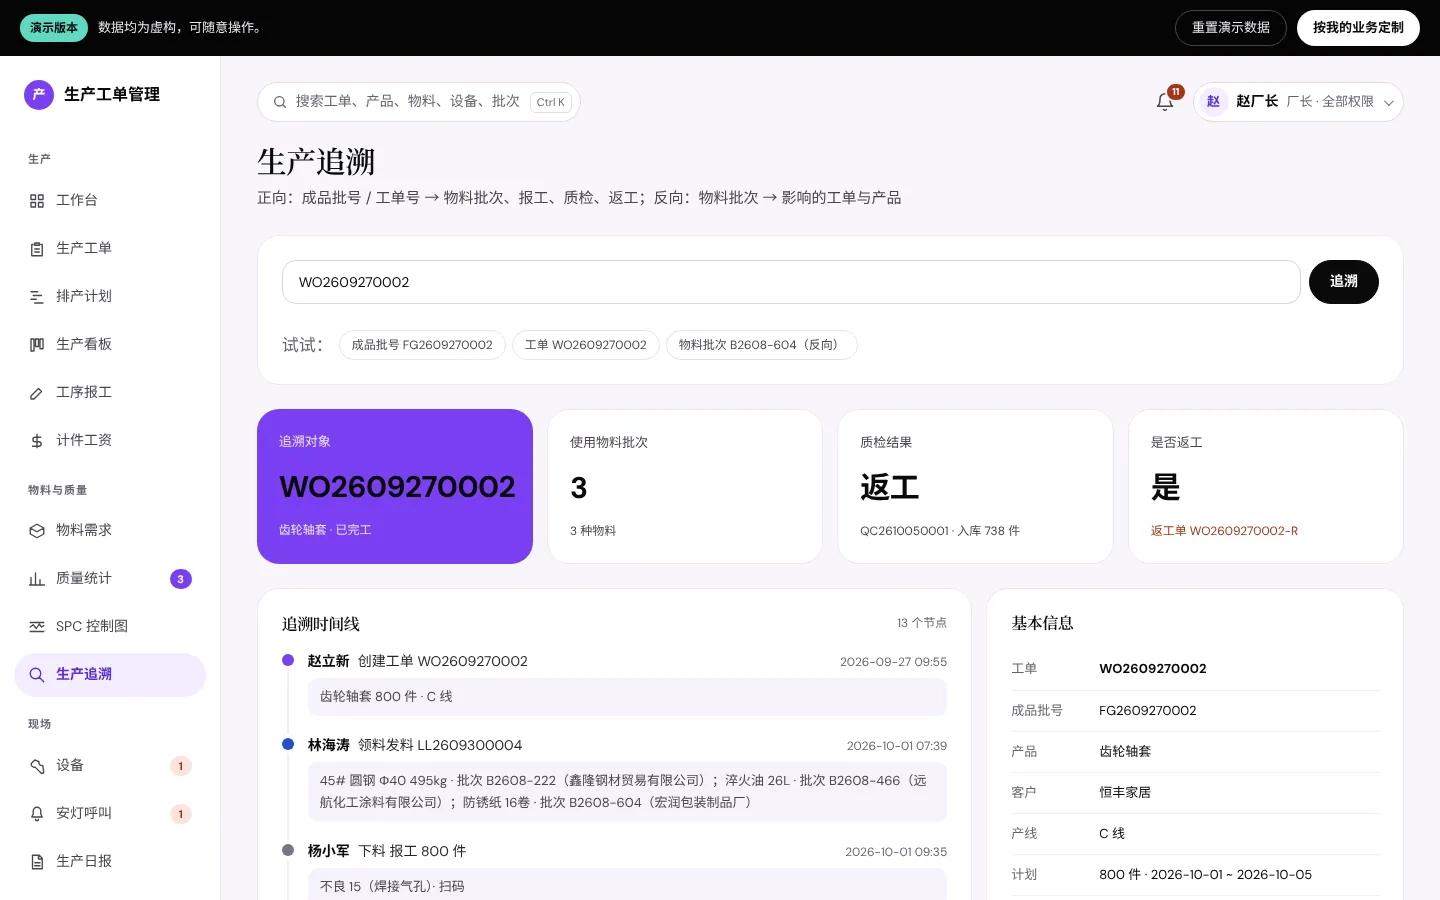
工单 / 成品批号 / 物料批次正反向追溯;生产日报按日汇总产量、良品率、停线与出勤,A4 可打印。
车间管理的难点是”进度看不见、数量对不上”。这套系统以工单为主线:开单前就能看到缺什么料、产线排得满不满;投产自动生成领料单,发料扣库存;每道工序扫码报工,完成数量、良品率和计件工资都从报工记录直接算出;质检判返工会自动生成返工单,出了问题能按物料批次反查影响了哪些工单。
工单进度手机可看,延期提前暴露;物料缺口在开工前就算出,避免停线待料;不良数据有了,质量改善有据可依。
留下联系方式和大致想法就行,不需要写得很专业。